<家具木工丙級383題(01200A11)任選80題 >
免費免註冊,彰化一整天線上測驗:http://exam.bestdaylong.com/test6760.htm
| 【 | 3 尺×6 尺 | 】 | 1. | 市售夾板有各種尺寸,下列常見的規格為 | 【 | 】 | (工作項目04:材料之識別040) | ||||||
| 【 | 保持最大張力,但刀刃不露出 | 】 | 2. | 修整手鉋的木質誘導面時,為提高精度,最好作法為 | 【 | 】 | (工作項目05:手工具之使用與研磨052) | ||||||
| 【 | 進料導板和出料導板在一直線不能調整 | 】 | 3. | 下列有關立軸機的敘述,何者錯誤? | 【 | 】 | (工作項目07:基本木工機器之使用056) | ||||||
| 【 | 一實木與一木質加工材料,用膠接合 | 】 | 4. | 右圖 表示 | 【 | 】 | (工作項目01:識圖024) | ||||||
| 【 | 溝鉋 | 】 | 5. | 嵌槽鉋之割刀,其調整的要領類似 | 【 | 】 | (工作項目05:手工具之使用與研磨041) | ||||||
| 【 | 平鉋機的下進料軸與鉋台面同高 | 】 | 6. | 下列對一般平鉋機的敘述,何者錯誤? | 【 | 】 | (工作項目07:基本木工機器之使用051) | ||||||
| 【 | 調整鋸片 | 】 | 7. | 量產時,用圓鋸機鋸切斜面,以下列哪種方式最為理想? | 【 | 】 | (工作項目07:基本木工機器之使用065) | ||||||
| 【 | 16%~17% | 】 | 8. | 台灣地區的木材平均含水率約在 | 【 | 】 | (工作項目04:材料之識別056) | ||||||
| 【 | 角鑿和鑽錐要密合 | 】 | 9. | 下列那項角鑿機的敘述是錯誤的? | 【 | 】 | (工作項目07:基本木工機器之使用043) | ||||||
| 【 | 鋸路大 | 】 | 10. | 圓鋸機鋸切木材,下列何者不是木材焦黑的原因 | 【 | 】 | (工作項目07:基本木工機器之使用038) | ||||||
| 【 | 45° | 】 | 11. | 剖面線通常會與水平線成幾度? | 【 | 】 | (工作項目01:識圖032) | ||||||
| 【 | 隱藏線 | 】 | 12. | -----此種線條表示 | 【 | 】 | (工作項目01:識圖002) | ||||||
| 【 | 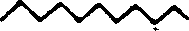 | 】 | 13. | 橫斷木材專用的鋸齒形為 | 【 | 】 | (工作項目07:基本木工機器之使用023) | ||||||
| 【 | 比出料台面稍高 | 】 | 14. | 平鉋機下出料軸的高度應調整至 | 【 | 】 | (工作項目07:基本木工機器之使用052) | ||||||
| 【 | 細胞腔中之自由水 | 】 | 15. | 木材纖維組織中最先擴散的是 | 【 | 】 | (工作項目04:材料之識別046) | ||||||
| 【 | 先鑽引孔再用起子旋入 | 】 | 16. | 在硬木上木螺釘的最佳方法是 | 【 | 】 | (工作項目08:接合038) | ||||||
| 【 | 將磨屑沖掉 | 】 | 17. | 研磨鉋刀時磨石上淋一些水,主要是為了 | 【 | 】 | (工作項目04:材料之識別052) | ||||||
| 【 | 深度 | 】 | 18. | 立軸機的軸環,其直徑大小可控制鉋削的 | 【 | 】 | (工作項目07:基本木工機器之使用059) | ||||||
| 【 | 捩轉翹曲 | 】 | 19. | 下列何種翹曲之木板最難加工 | 【 | 】 | (工作項目04:材料之識別063) | ||||||
| 【 | 榫長略長於孔深 | 】 | 20. | 製作貫穿榫接合時,榫頭與榫孔的關係 | 【 | 】 | (工作項目08:接合015) | ||||||
| 【 | 尖刀 | 】 | 21. | 劃線精度最高的工具是 | 【 | 】 | (工作項目03:劃線009) | ||||||
| 【 | 推時用力 | 】 | 22. | 使用框鋸的正確方法為 | 【 | 】 | (工作項目05:手工具之使用與研磨033) | ||||||
| 【 | 公制單位 | 】 | 23. | 我國推行 | 【 | 】 | (工作項目02:量具之使用012) | ||||||
| 【 | 鋸齒細密鋸片 | 】 | 24. | 鋸切薄板時應選用 | 【 | 】 | (工作項目07:基本木工機器之使用005) | ||||||
| 【 | 304.8mm | 】 | 25. | 一英尺等於 | 【 | 】 | (工作項目02:量具之使用009) | ||||||
| 【 | 同高 | 】 | 26. | 手壓鉋機鉋削平面時,出料台與切削圈須 | 【 | 】 | (工作項目07:基本木工機器之使用017) | ||||||
| 【 | 尺寸應標註於尺寸線上方 | 】 | 27. | 依中華民國國家標準 CNS 下列對尺度標註的說明,那一項是正確的 | 【 | 】 | (工作項目01:識圖001) | ||||||
| 【 | 依工作性質而選定轉速 | 】 | 28. | 使用機械的時候要 | 【 | 】 | (工作項目07:基本木工機器之使用072) | ||||||
| 【 | 下端 | 】 | 29. | 安裝線鋸機的鋸條首先應鎖緊的是 | 【 | 】 | (工作項目07:基本木工機器之使用079) | ||||||
| 【 | 出料檯略高於切削圈 | 】 | 30. | 使用手壓鉋機鉋削木材形成如下圖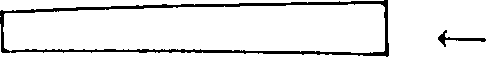 之現象是由於 | 【 | 】 | (工作項目07:基本木工機器之使用073) | ||||||
| 【 | 塗裝環境濕度過高 | 】 | 31. | 下列何者不是塗膜下垂的原因 | 【 | 】 | (工作項目09:塗裝001) | ||||||
| 【 | 強力膠 | 】 | 32. | 下列那一種接著劑膠合面,一經接觸就不能移動? | 【 | 】 | (工作項目08:接合010) | ||||||
| 【 | 超硬合金 | 】 | 33. | 為使圓鋸片的鋸齒不易鈍化,通常在鋸齒部份焊上 | 【 | 】 | (工作項目07:基本木工機器之使用045) | ||||||
| 【 | 自由角規 | 】 | 34. | 可劃任何角度的工具是 | 【 | 】 | (工作項目02:量具之使用008) | ||||||
| 【 | 鉋基準面及直角邊 | 】 | 35. | 手壓鉋機主要的功用是 | 【 | 】 | (工作項目07:基本木工機器之使用010) | ||||||
| 【 | 視線之方向 | 】 | 36. | 割面線上之箭頭用以表示 | 【 | 】 | (工作項目01:識圖046) | ||||||
| 【 | 測直角 | 】 | 37. | 長角尺用來 | 【 | 】 | (工作項目02:量具之使用016) | ||||||
| 【 | 必須清除工件表面的灰塵 | 】 | 38. | 工件在砂磨後塗裝前 | 【 | 】 | (工作項目09:塗裝010) | ||||||
| 【 | 可拆卸的門 | 】 | 39. | 如下圖 之阿奴巴活葉主要安裝於 | 【 | 】 | (工作項目08:接合041) | ||||||
| 【 | 吸收水份 | 】 | 40. | 木材的膨脹係由於 | 【 | 】 | (工作項目04:材料之識別071) | ||||||
| 【 | 25.4 ㎜ | 】 | 41. | 一英寸等於 | 【 | 】 | (工作項目02:量具之使用001) | ||||||
| 【 | 鋸齒粗細 | 】 | 42. | 用帶鋸機鋸切時,下列那項因素和鋸切弧度無關? | 【 | 】 | (工作項目07:基本木工機器之使用042) | ||||||
| 【 | 空氣濕度太高 | 】 | 43. | 平放於桌面之木板,當變成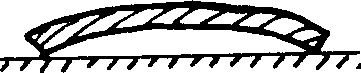 時,是因 | 【 | 】 | (工作項目04:材料之識別011) | ||||||
| 【 | 後端有凹陷 | 】 | 44. | 當手壓鉋機的出料檯面偏低時,材料鉋削後將呈現 | 【 | 】 | (工作項目07:基本木工機器之使用078) | ||||||
| 【 | 佈膠均一 | 】 | 45. | 上膠最重要的是 | 【 | 】 | (工作項目08:接合016) | ||||||
| 【 | 剖面線 | 】 | 46. | 在剖視圖中,通常於物體被剖切到的部分加繪 | 【 | 】 | (工作項目01:識圖047) | ||||||
| 【 | 縱開鋸片 | 】 | 47. | 在圓鋸機上,依木紋方向剖開木材最好使用 | 【 | 】 | (工作項目07:基本木工機器之使用034) | ||||||
| 【 | 濕抹布擦拭 | 】 | 48. | 木材 接合時,表面溢膠應使用 | 【 | 】 | (工作項目08:接合020) | ||||||
| 【 | 變小 | 】 | 49. | 當砂輪機的磨輪逐漸變小之後,其研磨周速將 | 【 | 】 | (工作項目07:基本木工機器之使用068) | ||||||
| 【 | 縮小一半 | 】 | 50. | 製圖比例如 1/2 即表示 | 【 | 】 | (工作項目01:識圖023) | ||||||
| 【 | 保持適當壓力 | 】 | 51. | 使用氣動工具時,空氣壓力 | 【 | 】 | (工作項目06:手提電動工具之使用009) | ||||||
| 【 | 剖面線 | 】 | 52. | 在右圖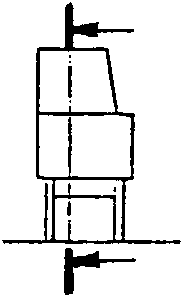 中符號表示 | 【 | 】 | (工作項目01:識圖007) | ||||||
| 【 | 棉質品 | 】 | 53. | 塗裝時所用的抹布應該選擇 | 【 | 】 | (工作項目09:塗裝009) | ||||||
| 【 | 溝槽不必上膠 | 】 | 54. | 鉋溝嵌入板子在組合工作時 | 【 | 】 | (工作項目08:接合025) | ||||||
| 【 | 滾軸沒調整好 | 】 | 55. | 材料送入平鉋機後,不易自動將材料送出的主要原因是 | 【 | 】 | (工作項目07:基本木工機器之使用025) | ||||||
| 【 | 劃垂直線 | 】 | 56. | 圓規之用途可用來 | 【 | 】 | (工作項目02:量具之使用015) | ||||||
| 【 | 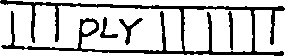 | 】 | 57. | 合板的剖視符號為 | 【 | 】 | (工作項目01:識圖014) | ||||||
| 【 | 割面線 | 】 | 58. | 在右圖 中, 符號表示  | 【 | 】 | (工作項目01:識圖012) | ||||||
| 【 | 各單板木理方向成直角相交拼成 | 】 | 59. | 合板之長、寬方向強度相等的原因,下列何者正確? | 【 | 】 | (工作項目04:材料之識別053) | ||||||
| 【 | 鋼珠及銅蓋封口 | 】 | 60. | 機械上黃油注入口的構造多半是 | 【 | 】 | (工作項目07:基本木工機器之使用029) | ||||||
| 【 | 鳩尾榫 | 】 | 61. | 最適合於盒接榫的是下列何者? | 【 | 】 | (工作項目08:接合026) | ||||||
| 【 | 增大而增大 | 】 | 62. | 帶鋸機工作檯面的尺寸是隨帶輪的尺寸 | 【 | 】 | (工作項目05:手工具之使用與研磨030) | ||||||
| 【 | 1 尺正方一寸厚 | 】 | 63. | 1 才為 | 【 | 】 | (工作項目04:材料之識別027) | ||||||
| 【 | 1 吋 | 】 | 64. | 一般圓鋸片的中心孔直徑是 | 【 | 】 | (工作項目07:基本木工機器之使用064) | ||||||
| 【 | 20°~25° | 】 | 65. | 鑿削軟材之鑿刀,其刀刃角為 | 【 | 】 | (工作項目05:手工具之使用與研磨009) | ||||||
| 【 | 鳩尾榫接 | 】 | 66. | 抽屜前板與側板之接合,下列何者最佳 | 【 | 】 | (工作項目08:接合040) | ||||||
| 【 | 由左向右 | 】 | 67. | 順時針旋轉的立式花鉋機鉋削直線花邊時,應自哪一方向送料 | 【 | 】 | (工作項目07:基本木工機器之使用058) | ||||||
| 【 | 線外平直 | 】 | 68. | 鋸榫頭時應 | 【 | 】 | (工作項目08:接合007) | ||||||
| 【 | 回潮 | 】 | 69. | 人工乾燥材,若製程太長,容易產生 | 【 | 】 | (工作項目04:材料之識別001) | ||||||
| 【 | 不銹鋼直尺 | 】 | 70. | 下列長度量具何者最準確? | 【 | 】 | (工作項目02:量具之使用005) | ||||||
| 【 | 一度底漆 | 】 | 71. | 膠固木面,防止材料吐油的塗料俗稱 | 【 | 】 | (工作項目09:塗裝030) | ||||||
| 【 | 較疏 的鋸子 | 】 | 72. | 鋸齒的疏密粗細要配合材質,當我們要鋸切軟材的時候應該選擇 | 【 | 】 | (工作項目05:手工具之使用與研磨044) | ||||||
| 【 | 朝上 | 】 | 73. | 當我們在普通圓鋸機上鋸切美術合板時,無論鋸喉板間隙如何,必須把美好的一面 | 【 | 】 | (工作項目07:基本木工機器之使用031) | ||||||
| 【 | 粒片板 | 】 | 74. | 以細碎木片為主要原料,而摻以有機黏著劑壓製而成之板,稱為 | 【 | 】 | (工作項目04:材料之識別061) | ||||||
| 【 | 挖中空面 | 】 | 75. | 下列何種工作,立軸機無法達成? | 【 | 】 | (工作項目07:基本木工機器之使用063) | ||||||
| 【 | 1 台寸×1 台寸×10 台尺 | 】 | 76. | 木材材積的計算,1 才等於 | 【 | 】 | (工作項目04:材料之識別050) | ||||||
| 【 | 外凸圓孤 | 】 | 77. | 盤式砂磨機主要用途是砂磨 | 【 | 】 | (工作項目07:基本木工機器之使用039) | ||||||
| 【 | 空氣濕度太低 | 】 | 78. | 平放於桌面之木板,當變成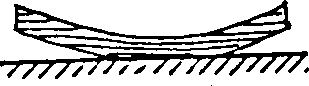 時是因為 | 【 | 】 | (工作項目04:材料之識別037) | ||||||
| 【 | 弦向 | 】 | 79. | 木材收縮率最大的方向是 | 【 | 】 | (工作項目04:材料之識別022) | ||||||
| 【 | 要調方向 | 】 | 80. | 角材劃線的時候從第一面到第四面之間,角尺 | 【 | 】 | (工作項目03:劃線011) |