| (2) | 1.依中華民國國家標準 CNS 下列對尺度標註的說明,那一項是正確的 (工作項目01:識圖001) |
| (1) | 中心線可當尺寸線 |
| * | (2) | 尺寸應標註於尺寸線上方 |
| (3) | 尺寸應標註於尺寸線中間 |
| (4) | 尺度界線應較輪廓線粗 |
| | |
| (2) | 2.利用三角板配合丁字尺,可作成最小 (工作項目01:識圖005) |
| (1) | 10° |
| * | (2) | 15° |
| (3) | 20° |
| (4) | 25° 之倍數角度斜線 |
| | |
| (1) | 3.合板的剖視符號為 (工作項目01:識圖014) |
| * | (1) | 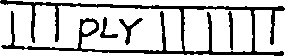 |
| (2) | 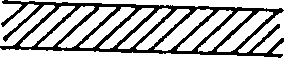 |
| (3) | 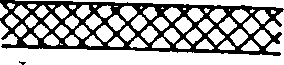 |
| (4) | 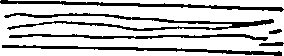 |
| | |
| (3) | 4.家具製圖上常以下列何者表示較複雜的內部構造? (工作項目01:識圖016) |
| (1) | 立體圖 |
| (2) | 草圖 |
| * | (3) | 剖視圖 |
| (4) | 透視圖 |
| | |
| (4) | 5.指線是用於 (工作項目01:識圖022) |
| (1) | 方向引導 |
| (2) | 錯誤的更正標明 |
| (3) | 隱藏部份 |
| * | (4) | 記入註解 |
| | |
| (2) | 6.製圖比例如 1/2 即表示 (工作項目01:識圖023) |
| (1) | 放大兩倍 |
| * | (2) | 縮小一半 |
| (3) | 放大 1/2 倍 |
| (4) | 縮小為原來的 1/4 |
| | |
| (2) | 7.依我國木工專業製圖國家標準, 符號表示 (工作項目01:識圖025) |
| (1) | 膠合位置 |
| * | (2) | 木理方向 |
| (3) | 表面使用之材料 |
| (4) | 組合部位 |
| | |
| (2) | 8.剖面線通常會與水平線成幾度? (工作項目01:識圖032) |
| (1) | 30° |
| * | (2) | 45° |
| (3) | 60° |
| (4) | 90° |
| | |
| (1) | 9.劃取 420 公厘的精密長度最好是選用 (工作項目02:量具之使用011) |
| * | (1) | 鋼尺 |
| (2) | 折尺 |
| (3) | 捲尺 |
| (4) | 游標卡尺 |
| | |
| (1) | 10.長角尺用來 (工作項目02:量具之使用016) |
| * | (1) | 測直角 |
| (2) | 量水平 |
| (3) | 測垂線 |
| (4) | 量小孔深度 |
| | |
| (4) | 11.下列何者不是劃線的工具? (工作項目03:劃線007) |
| (1) | 鋼尺 |
| (2) | 自由角尺 |
| (3) | 墨斗 |
| * | (4) | 鉛垂 |
| | |
| (4) | 12.自由角規的主要用途在劃取 (工作項目03:劃線013) |
| (1) | 三十度 |
| (2) | 四十五度 |
| (3) | 六十度 |
| * | (4) | 任何角度 |
| | |
| (2) | 13.劃與側邊平行之榫孔、榫頭線時,應使用 (工作項目03:劃線016) |
| (1) | 角尺、鉛筆 |
| * | (2) | 劃線規 |
| (3) | 墨斗 |
| (4) | 尖刀 |
| | |
| (1) | 14.100 立方寸為 (工作項目04:材料之識別006) |
| * | (1) | 1 才 |
| (2) | 10 才 |
| (3) | 100 才 |
| (4) | 15 才 |
| | |
| (1) | 15.平放於桌面之木板,當變成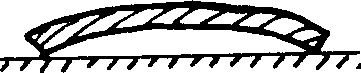 時,是因 (工作項目04:材料之識別011) |
| * | (1) | 空氣濕度太高 |
| (2) | 空氣濕度太低 |
| (3) | 空氣溫度太高 |
| (4) | 空氣溫度太低 |
| | |
| (3) | 16.一般心材為靠近髓心之木材,其顏色與邊材 (工作項目04:材料之識別013) |
| (1) | 相同 |
| (2) | 較淡 |
| * | (3) | 較濃 |
| (4) | 隨乾燥程度而異 |
| | |
| (1) | 17.木板經過乾燥後翹曲的方向,下列敘述何者錯誤 (工作項目04:材料之識別019) |
| * | (1) | 毫無定律 |
| (2) | 依樹種而異 |
| (3) | 與乾燥方法有關 |
| (4) | 與製材部位有關 |
| | |
| (2) | 18.比重大的材料硬度高,所以 (工作項目04:材料之識別024) |
| (1) | 扭翹變形較少 |
| * | (2) | 扭翹變形較多 |
| (3) | 不扭翹 |
| (4) | 較穩定 |
| | |
| (2) | 19.1 才為 (工作項目04:材料之識別027) |
| (1) | 1 立方公尺 |
| * | (2) | 1 尺正方一寸厚 |
| (3) | 1 寸正方 1 尺長 |
| (4) | 1 立方尺 |
| | |
| (3) | 20.下列何種樹種為闊葉樹材? (工作項目04:材料之識別031) |
| (1) | 松木 |
| (2) | 檜木 |
| * | (3) | 梧桐 |
| (4) | 雲杉 |
| | |
| (2) | 21.木材年輪較為明顯者為 (工作項目04:材料之識別044) |
| (1) | 闊葉樹種 |
| * | (2) | 針葉樹種 |
| (3) | 比重大的樹種 |
| (4) | 與樹種無關 |
| | |
| (3) | 22.下列何種材料具備較佳彈性特質,最適合作為樂器製作材料 (工作項目04:材料之識別045) |
| (1) | 紅檜、扁柏 |
| (2) | 烏心石、樟木 |
| * | (3) | 梧桐、泡桐 |
| (4) | 柳安、雲材 |
| | |
| (3) | 23.研磨鉋刀時磨石上淋一些水,主要是為了 (工作項目04:材料之識別052) |
| (1) | 省力 |
| (2) | 使磨石耐久 |
| * | (3) | 將磨屑沖掉 |
| (4) | 冷卻 |
| | |
| (2) | 24.在鉋削木料的那一部位易造成劈裂? (工作項目04:材料之識別054) |
| (1) | 板面 |
| * | (2) | 板端 |
| (3) | 板側 |
| (4) | 板側凹面 |
| | |
| (2) | 25.所謂木材纖維飽和點是指 (工作項目04:材料之識別055) |
| (1) | 纖維內充滿水分 |
| * | (2) | 細胞腔的水已逸出,而細胞壁尚含水分 |
| (3) | 細胞壁的水已逸出,而細胞腔尚含水分 |
| (4) | 細胞腔和細胞壁的水全部逸出時之含水率 |
| | |
| (1) | 26.使用蒸氣乾燥窯乾燥木材時,初期要採取何種方式進行? (工作項目04:材料之識別058) |
| * | (1) | 高濕低溫 |
| (2) | 高濕高溫 |
| (3) | 低濕高溫 |
| (4) | 低濕低溫 |
| | |
| (1) | 27.附著在細胞壁的水,稱為 (工作項目04:材料之識別064) |
| * | (1) | 吸著水 |
| (2) | 自由水 |
| (3) | 游離水 |
| (4) | 重水 |
| | |
| (1) | 28.下列何種木材硬度最小? (工作項目04:材料之識別065) |
| * | (1) | 紅檜 |
| (2) | 楓木 |
| (3) | 橡木 |
| (4) | 櫸木 |
| | |
| (3) | 29.MDF 是表示材料為 (工作項目04:材料之識別066) |
| (1) | 合板 |
| (2) | 木心板 |
| * | (3) | 中密度纖維板 |
| (4) | 高密度纖維板 |
| | |
| (4) | 30.下列何種木材的缺點,為人工乾燥產生的缺點? (工作項目04:材料之識別067) |
| (1) | 脂囊 |
| (2) | 鬆節 |
| (3) | 皮囊 |
| * | (4) | 蜂巢裂 |
| | |
| (2) | 31.木材材積單位 B.F.,表示材積為 (工作項目04:材料之識別068) |
| (1) | 台才 |
| * | (2) | 板呎 |
| (3) | 日才 |
| (4) | 立方公尺 |
| | |
| (1) | 32.用木材之切片、削片、鉋花做成之木板為 (工作項目04:材料之識別070) |
| * | (1) | 粒片板 |
| (2) | 合板 |
| (3) | 纖維板 |
| (4) | 塑合板 |
| | |
| (2) | 33.鑿削軟材之鑿刀,其刀刃角為 (工作項目05:手工具之使用與研磨009) |
| (1) | 10°~15° |
| * | (2) | 20°~25° |
| (3) | 30°~35° |
| (4) | 35°~45° |
| | |
| (3) | 34.下列何者不是鑿削手工具? (工作項目05:手工具之使用與研磨011) |
| (1) | 平鑿 |
| (2) | 圓鑿 |
| * | (3) | 角鑿 |
| (4) | 修鑿 |
| | |
| (1) | 35.一般的手工框鋸,使用時施力方向為 (工作項目05:手工具之使用與研磨014) |
| * | (1) | 推送時用力 |
| (2) | 拉起時用力 |
| (3) | 推送與拉起均得用力 |
| (4) | 視情形而定 |
| | |
| (4) | 36.以下敘述何種不正確? (工作項目05:手工具之使用與研磨015) |
| (1) | 水平儀是檢查工作物表面是否水平 |
| (2) | 水平儀是檢查工作物表面是否有傾斜 |
| (3) | 校對真實水平面,水平儀氣泡應在中間 |
| * | (4) | 水平儀可同時測量水平與垂直 |
| | |
| (1) | 37.木材鑽孔工具之加工原理為 (工作項目05:手工具之使用與研磨016) |
| * | (1) | 扭轉切削 |
| (2) | 滾動切削 |
| (3) | 鉋光切削 |
| (4) | 撞擊切削 |
| | |
| (1) | 38.刀刃角度在 25 度時,適合於 (工作項目05:手工具之使用與研磨019) |
| * | (1) | 軟材 |
| (2) | 闊葉樹材 |
| (3) | 硬材 |
| (4) | 秋材 的切削 |
| | |
| (1) | 39.嵌槽鉋調整的方法與 (工作項目05:手工具之使用與研磨027) |
| * | (1) | 溝鉋 |
| (2) | 細平鉋 |
| (3) | 粗鉋 |
| (4) | 內圓鉋 相同 |
| | |
| (2) | 40.運轉中之平鉋機,如有材料停滯現象時,要 (工作項目05:手工具之使用與研磨032) |
| (1) | 低下頭察看 |
| * | (2) | 推一下材料試試 |
| (3) | 停車檢查 |
| (4) | 降低進料檯面 |
| | |
| (2) | 41.當刀刃有少許缺口,磨刀時 (工作項目05:手工具之使用與研磨038) |
| (1) | 先用粗磨石,再用細磨石研磨 |
| * | (2) | 按粗、中、細的順序研磨 |
| (3) | 先用細磨石,再用粗磨石研磨 |
| (4) | 用粗磨石研磨即可 |
| | |
| (2) | 42.(本題刪題)手鉋刀的刀刃角度一般為: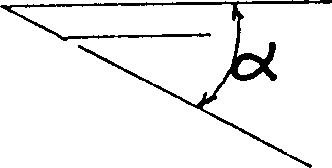 α= (工作項目05:手工具之使用與研磨039) |
| (1) | 10°~20° |
| * | (2) | 20°~30° |
| (3) | 30°~40° |
| (4) | 40°~50° |
| | |
| (1) | 43.嵌槽鉋之割刀,其調整的要領類似 (工作項目05:手工具之使用與研磨041) |
| * | (1) | 溝鉋 |
| (2) | 邊鉋 |
| (3) | 粗平鉋 |
| (4) | 內圓鉋 |
| | |
| (3) | 44.在薄板材鑽取通孔的要領是 (工作項目05:手工具之使用與研磨043) |
| (1) | 從兩面鑽 |
| (2) | 從表面一次鑽穿 |
| * | (3) | 在底面墊一塊廢料 |
| (4) | 鑽速愈慢愈好 |
| | |
| (2) | 45.夾背鋸常用於較精細的 (工作項目05:手工具之使用與研磨050) |
| (1) | 縱開鋸切 |
| * | (2) | 橫斷鋸切 |
| (3) | 綜合兩用鋸切 |
| (4) | 內外曲線鋸切 |
| | |
| (3) | 46.修整手鉋的木質誘導面時,為提高精度,最好作法為 (工作項目05:手工具之使用與研磨052) |
| (1) | 將刀片卸下 |
| (2) | 盡量退刀 |
| * | (3) | 保持最大張力,但刀刃不露出 |
| (4) | 退下壓鐵 |
| | |
| (2) | 47.使用手提式電鉋鉋削木材,如遇逆紋時應如何處理? (工作項目06:手提電動工具之使用003) |
| (1) | 增加鉋削量 |
| * | (2) | 調換方向 |
| (3) | 加快推進速度 |
| (4) | 減慢推進速度 |
| | |
| (1) | 48.安裝手提線鋸機的鋸條,要將鋸齒的齒尖 (工作項目06:手提電動工具之使用007) |
| * | (1) | 向上方 |
| (2) | 向中央 |
| (3) | 向上向下均可 |
| (4) | 向下方 |
| | |
| (1) | 49.檢查砂輪是否有裂痕其正確方法是 (工作項目06:手提電動工具之使用010) |
| * | (1) | 拿小鐵鎚或木鎚輕敲打 |
| (2) | 拿橡皮鎚輕輕敲打 |
| (3) | 拿放大鏡細心觀察 |
| (4) | 目測 |
| | |
| (1) | 50.使用直徑小的鑽頭,其轉速應 (工作項目07:基本木工機器之使用013) |
| * | (1) | 高 |
| (2) | 低 |
| (3) | 無關 |
| (4) | 高低皆可 |
| | |
| (2) | 51.對於切削工具,下列敘述何者正確? (工作項目07:基本木工機器之使用019) |
| (1) | 鉋硬木材之刀刃角要小些 |
| * | (2) | 鉋軟木材之刀刃角約為 20°~25° |
| (3) | 鉋削較薄時撕裂較深 |
| (4) | 增大切削角較為省力 |
| | |
| (2) | 52.帶鋸機鋸切圓弧,影響鋸切弧度大小的主要因素是 (工作項目07:基本木工機器之使用020) |
| (1) | 鋸齒粗細 |
| * | (2) | 鋸條寬度 |
| (3) | 轉速 |
| (4) | 切削速度 |
| | |
| (3) | 53.下列那一項,對手壓鉋機的敘述是錯的? (工作項目07:基本木工機器之使用027) |
| (1) | 鉋平面時,進料台比出料台低 |
| (2) | 操作不當,材料會被打回 |
| * | (3) | 進料的速度和材料的平滑度無關 |
| (4) | 太短的材料不可在手壓鉋機鉋削 |
| | |
| (1) | 54.操作木工車床粗車的車刀是 (工作項目07:基本木工機器之使用035) |
| * | (1) | 半圓車刀 |
| (2) | 平口車刀 |
| (3) | 圓口車刀 |
| (4) | 斜口車刀 |
| | |
| (2) | 55.要鉋削下圖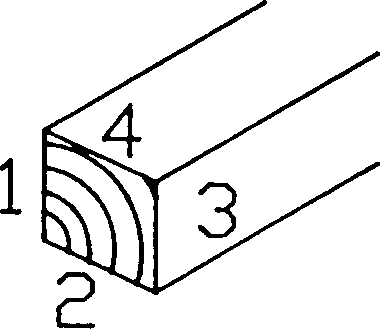 木材成方型角,用那種方法最佳? (工作項目07:基本木工機器之使用040) |
| (1) | 1、3 面先用手壓鉋機,2、4 面再用平鉋機 |
| * | (2) | 1、2 面先用手壓鉋機,3、4 面再用平鉋機 |
| (3) | 1、2、3、4 面都用平鉋機 |
| (4) | 1、2、3、4 面都用手壓鉋機 |
| | |
| (4) | 56.圓鋸機鋸切時,造成反彈的主要原因為 (工作項目07:基本木工機器之使用041) |
| (1) | 轉速太快 |
| (2) | 送料速度太慢 |
| (3) | 材料逆理 |
| * | (4) | 導板與鋸片不平行,壓迫鋸片 |
| | |
| (3) | 57.在轉速相同的鑽床,裝上不同直徑的鑽頭,兩者的切削速度 (工作項目07:基本木工機器之使用047) |
| (1) | 大鑽頭的切削速度較小 |
| (2) | 小鑽頭的切削速度較大 |
| * | (3) | 大鑽頭的切削速度較大 |
| (4) | 不變 |
| | |
| (1) | 58.平鉋機的鉋削自材料那一面鉋削? (工作項目07:基本木工機器之使用055) |
| * | (1) | 材料上方 |
| (2) | 材料下方 |
| (3) | 材料左側 |
| (4) | 材料右側 |
| | |
| (1) | 59.平鉋機進料滾筒(送材滾筒)有分節裝置是用來對 (工作項目07:基本木工機器之使用069) |
| * | (1) | 厚薄稍有差異 |
| (2) | 寬窄稍有差異 |
| (3) | 薄板 |
| (4) | 厚板 材料有較大之牽引力 |
| | |
| (2) | 60.帶鋸條的長度應該是 (工作項目07:基本木工機器之使用070) |
| (1) | 一個鋸輪圓周長加上一個鋸輪的中心距 |
| * | (2) | 一個鋸輪圓周長加上兩個鋸輪的中心距 |
| (3) | 兩個鋸輪圓周長加上兩個鋸輪的中心距 |
| (4) | 兩個鋸輪圓周長加鋸輪之直徑和 |
| | |
| (1) | 61.手壓鉋機欲準確鉋削,則出料檯高度與切削圈 (工作項目07:基本木工機器之使用071) |
| * | (1) | 等高 |
| (2) | 稍高 |
| (3) | 稍低 |
| (4) | 無關 |
| | |
| (1) | 62.當手壓鉋機的出料檯面偏高時,所鉋成之角材將呈現 (工作項目07:基本木工機器之使用077) |
| * | (1) | 前端偏小 |
| (2) | 後端偏小 |
| (3) | 前端鉋不到 |
| (4) | 後端凹陷 |
| | |
| (1) | 63.起動空氣壓縮機之前,最重要的檢查項目是 (工作項目07:基本木工機器之使用087) |
| * | (1) | 機油量是否充足 |
| (2) | 皮帶的鬆緊度 |
| (3) | 壓力錶上之數字 |
| (4) | 開關 |
| | |
| (1) | 64.手壓鉋機每次鉋削的厚度限制在 (工作項目07:基本木工機器之使用088) |
| * | (1) | 1~2 ㎜ |
| (2) | 1~6 ㎜ |
| (3) | 1~9 ㎜ |
| (4) | 1~12㎜ |
| | |
| (1) | 65.白膠是屬於 (工作項目08:接合004) |
| * | (1) | 熱可塑性 |
| (2) | 熱硬化性 |
| (3) | 熱揮發性 |
| (4) | 熱脆化性 之膠合劑 |
| | |
| (2) | 66.下圖為實木條膠合成板之作業,何者較正確 (工作項目08:接合005) |
| (1) |  |
| * | (2) |  |
| (3) |  |
| (4) |  |
| | |
| (4) | 67.鋸榫頭時應 (工作項目08:接合007) |
| (1) | 上寬下窄 |
| (2) | 下寬上窄 |
| (3) | 線內平直 |
| * | (4) | 線外平直 |
| | |
| (2) | 68.一般適用於戶外木器的膠合劑為 (工作項目08:接合009) |
| (1) | 強力膠 |
| * | (2) | 尿素膠 |
| (3) | 牛皮膠 |
| (4) | 熱熔膠 |
| | |
| (3) | 69.尿素樹脂是一種屬於 (工作項目08:接合014) |
| (1) | 蒸發型膠 |
| (2) | 感應型膠 |
| * | (3) | 反應型膠 |
| (4) | 乾燥型膠 |
| | |
| (1) | 70.榫接 (工作項目08:接合019) |
| * | (1) | 愈緊密 |
| (2) | 膠愈多 |
| (3) | 留膠縫 |
| (4) | 榫頭愈長 則膠合的效果愈佳 |
| | |
| (3) | 71.鉋溝嵌入板子在組合工作時 (工作項目08:接合025) |
| (1) | 溝槽要上膠 |
| (2) | 板子上膠 |
| * | (3) | 溝槽不必上膠 |
| (4) | 增加佈膠量 |
| | |
| (3) | 72.下列何種膠合方式較困難? (工作項目08:接合027) |
| (1) | 木材邊緣與邊緣 |
| (2) | 材面與材面 |
| * | (3) | 橫斷面與橫斷面 |
| (4) | 橫縱斷面膠合 |
| | |
| (3) | 73.下列何種材料的釘接力最弱? (工作項目08:接合028) |
| (1) | 實木 |
| (2) | 合板 |
| * | (3) | 粒片板 |
| (4) | 木心板 |
| | |
| (2) | 74.強力膠用何種稀釋劑? (工作項目08:接合030) |
| (1) | 酒精 |
| * | (2) | 甲苯 |
| (3) | 汽油 |
| (4) | 香蕉水 |
| | |
| (3) | 75.抽屜前板與側板之接合,下列何者最佳 (工作項目08:接合040) |
| (1) | 對接 |
| (2) | 嵌槽接 |
| * | (3) | 鳩尾榫接 |
| (4) | 搭接 |
| | |
| (2) | 76.抽屜側板鉋溝槽,嵌入底板時,溝槽深度以側板厚之 (工作項目08:接合043) |
| (1) | 1/2 |
| * | (2) | 1/3 |
| (3) | 1/4 |
| (4) | 1/5 較佳 |
| | |
| (1) | 77.洋干漆在塗佈時最適合的方法是 (工作項目09:塗裝014) |
| * | (1) | 刷塗 |
| (2) | 噴塗 |
| (3) | 刮塗 |
| (4) | 浸塗 |
| | |
| (2) | 78.一度底漆最主要的功用在於 (工作項目09:塗裝015) |
| (1) | 填眼 |
| * | (2) | 防止木材吐油 |
| (3) | 防止木材腐朽 |
| (4) | 增加美觀性 |
| | |
| (2) | 79.下列那種塗料最適合木質地板的透明塗裝? (工作項目09:塗裝028) |
| (1) | 清噴漆 |
| * | (2) | 優力但塗料 |
| (3) | 調合漆 |
| (4) | 洋干漆 |
| | |
| (1) | 80.膠固木面,防止材料吐油的塗料俗稱 (工作項目09:塗裝030) |
| * | (1) | 一度底漆 |
| (2) | 二度底漆 |
| (3) | 填眼漆 |
| (4) | 面漆 |
| | |


